中文简体


Plast je materiál, po kterém většina designérů sáhne, když potřebují vytvarovat něco lehkého, pevného a levného, a ze své podstaty je také izolantem. Na povrchu se shromažďuje statický náboj, ulpívá na něm prach a elektromagnetické rušení prochází plastovým krytem, jako by tam zeď nebyla. Obvyklou odpovědí je vodivý povlak na plastu, ale dobře funguje pouze tehdy, když je vybrán pro polymer pod ním spíše než pro hodnotu vodivosti vytištěnou na datovém listu.
Po více než deseti letech vývoje iontových kapalin a funkčních přísad pro polymerní a elektronické aplikace jsme sledovali opakování stejného vzoru: chemie je zřídka slabým místem. Přilnavost, předúprava, kontrola vytvrzování a způsob konečného uzemnění potaženého dílu rozhodují o tom, zda projekt obstojí v terénu.
Proč se vodivý povlak na plastu vyplatí
Na kovové části je vodivost vlastností sypkého materiálu. Na plastové části je to něco přidané k povrchu a tento rozdíl formuje celý inženýrský úkol. Většinu projektů řídí tři požadavky:
- Statické ovládání. Manipulační podnosy, podkladová páska a balicí fólie vyžadují řízenou cestu k zemi, aby se náboj nehromadil a nevybíjel do citlivé elektroniky.
- Elektromagnetické stínění. Vodivá vrstva na pouzdře tlumí rušení pohybující se dovnitř a ven z pouzdra, což je důvod, proč potažený plast zůstává běžný v přístrojovém a komunikačním hardwaru.
- Funkční obvody. Membránové spínače, dotykové povrchy a tištěné antény používají vodivé inkousty k přenosu malých proudů přes ohebnou fólii.
Výkon je normálně vyjádřen jako povrchový odpor v ohmech na čtverec: zhruba 10 4 do 10 6 ohmů/sq je vodivá, 10 6 do 10 9 disipativní a 10 9 do 10 12 antistatický, zatímco stínění obvykle vyžaduje 10 0 do 10 2 ohmy/sq. Vědět, který pásek váš produkt skutečně potřebuje, šetří peníze, protože uhlíkem plněný povlak často dělá práci stříbrného za zlomek ceny.
Jak vodivé povlaky vlastně fungují na polymeru
Povlak je tenký film, nikoli kovová deska. Je to pojivo, obvykle akrylátové, epoxidové, polyuretanové nebo pryskyřice na vodní bázi, nesoucí něco, co je vodivé.
Systémy na bázi výplní
Saze, grafit, stříbrné vločky, nikl a postříbřená měď fungují stejně: při určitém zatížení se částice vzájemně dotýkají a vytvářejí síť přes vysušený film. Pod touto hranicí odpor prudce stoupá, a proto tak záleží na plnění plniva, době míchání, tloušťce filmu a plánu vytvrzování. Mírně podvyplněný nebo nerovnoměrně nastříkaný film dokáže číst megaohmy tam, kde specifikace slibovala kiloohmy.
Iontové a vnitřně vodivé systémy
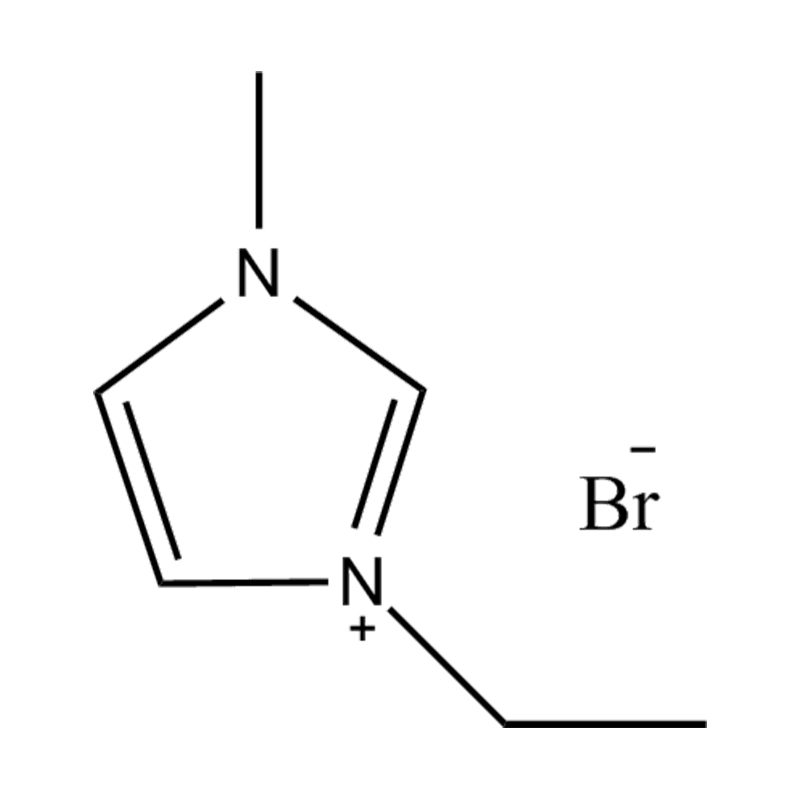
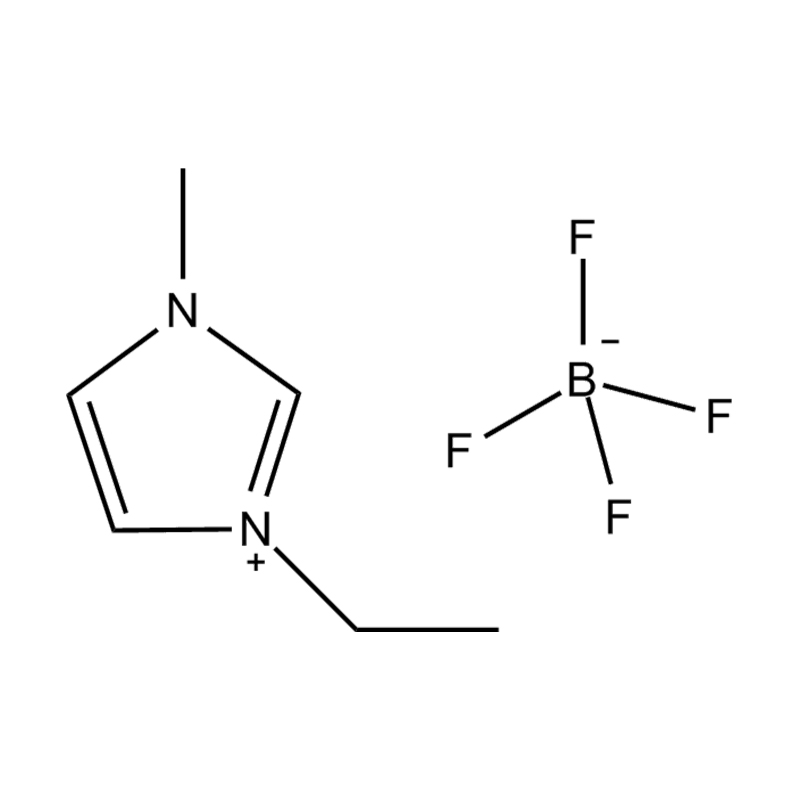
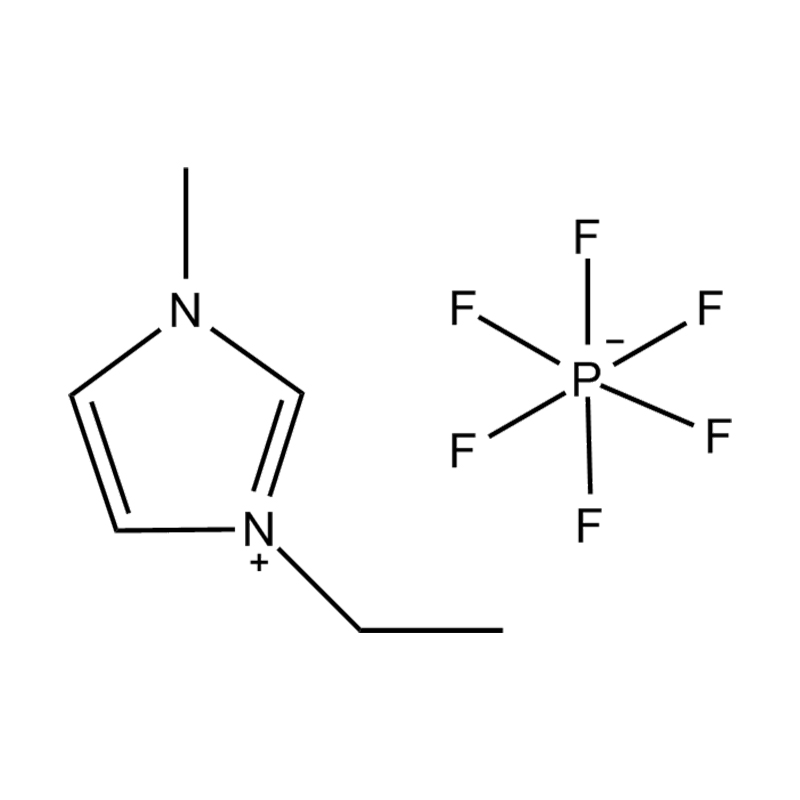
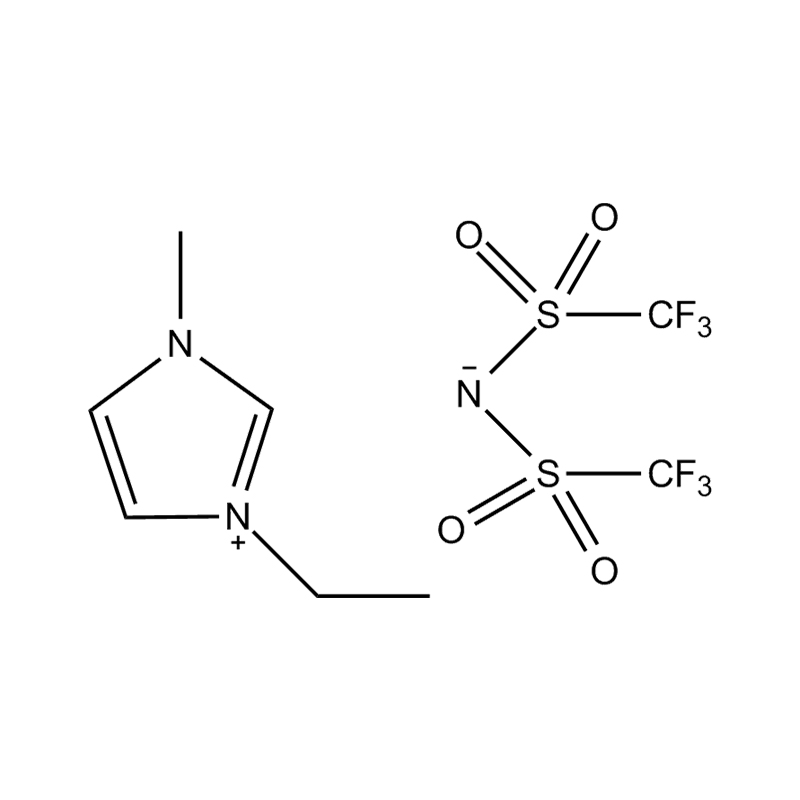
Iontové kapaliny, kvartérní amoniové soli a příbuzné chemické látky pohybují spíše ionty než elektrony, což poskytuje jemné rozptýlení závislé na vlhkosti, které vyhovuje antistatickým filmům. Vodivé polymery jako PEDOT:PSS tvoří konjugovanou páteř, která nese elektrony a může být potažena dostatečně tenkou, aby zůstala opticky čistá. Obě cesty jsou vhodné tam, kde záleží na průhlednosti, flexibilitě nebo nízkém zatížení částicemi, a obě vyžadují přísnější kontrolu vlhkosti než fólie plněná kovem.
Porovnání běžných cest nanášení
Níže uvedená čísla považujte spíše za výchozí body pro své vlastní pokusy než za zaručené hodnoty.
| Trasa | Vodivá součást | Povrchový odpor | Typické použití | Hlavní omezení |
|---|---|---|---|---|
| Plněné uhlíkem | Saze, grafit | 10 3 do 10 6 ohmy/sq | ESD zásobníky, pásková podložka, nízkonákladové stínění | Tmavá barva, karbonový oděr |
| Stříbrná plněná | Stříbrné vločky | 0,01 až 0,1 ohmů/sq | Vysoce spolehlivé stínění, membránové spínače | Materiálové náklady |
| Kovová částice | Nikl, měď postříbřená | 0,05 až 10 ohmů/sq | Pouzdra, pouzdra konektorů | Koroze a galvanické nebezpečí |
| Iontové antistatické | Kvartérní amoniové nebo imidazoliové iontové kapaliny | 10 6 do 10 11 ohmy/sq | Průhledné antistatické fólie, obaly, plechové zboží | Citlivost na vlhkost, migrační riziko |
| Vodivý polymer | PEDOT:PSS a podobně | 10 2 do 10 6 ohmy/sq | Průhledné ohebné elektrody, senzory | Citlivost na vlhkost a kyselost |
Adheze je místo, kde většina projektů selže
Plasty nejsou kovy. Neošetřený polypropylen a polyethylen mají povrchovou energii blízko 30 mN/m, zatímco většina pojiv pro nátěry potřebuje substrát nad zhruba 38 až 42 mN/m, než se řádně navlhčí a spojí. ABS, polykarbonát a polyamid jsou přívětivější, ale stále přicházejí s odformovacími činidly, prachem a kontaminací při manipulaci.
Praktickou odpovědí je předúprava. Plazmová a korónová úprava zvyšují povrchovou energii a přidávají polární skupiny, plamenová úprava dělá totéž pro mnoho polyolefinů a primery slouží tam, kde není dostupné vybavení. Natírejte v rámci aktivačního okna, protože ošetřené povrchy se během hodin nebo dnů uvolní zpět do původního stavu.
Pozornost si zaslouží dva další způsoby selhání. Povlaky na bázi rozpouštědel mohou polykarbonátové směsi popraskat napětím, takže výběr rozpouštědel vyžaduje testování na skutečných dílech a tepelně vytvrzené systémy mohou deformovat tenkostěnné výlisky, což je důvod, proč se pro PVC a PET často volí nízkoteplotní a UV vytvrzované povlaky.
Praktická aplikační sekvence
Přechod od vzorku k výrobě, tato zakázka omezuje překvapení na minimum.
- Před objednáním jakéhokoli nátěru potvrďte kvalitu polymeru a změřte jeho povrchovou energii.
- Vyčistěte díly, abyste odstranili separační prostředky, oleje a prach, poté s nimi manipulujte v rukavicích.
- Předběžně ošetřete plazmou, korónou nebo plamenem a zaznamenejte parametry, aby je bylo možné opakovat.
- Zakryjte otvory konektoru, nálitky šroubů a zemnící kontakty a zkontrolujte, zda maskování přežije sprej.
- Nanášejte tenké, překrývající se průchody v konzistentní vzdálenosti spíše než jednu silnou vrstvu.
- Vytvrzujte podle pojivového systému, protože vodivost ve fóliích na bázi plniva se se schnutím fólie často zlepšuje.
- Před spuštěním šarže otestujte první výrobní díly na měrný odpor, přilnavost a tloušťku.
- Dejte každé stíněné části definovanou zemnící dráhu, protože neuzemněná vodivá vrstva dělá velmi málo.
Co změřit před zvětšením
Je snadné změřit vodivost na čerstvém vzorku a zastavit se tam. Je užitečnější vědět, jak se povlak chová v provozu.
- Povrchový odpor, měřený při kontrolované teplotě a vlhkosti pomocí paralelní sondy, na součástech, nikoli pouze na plochých kupónech.
- Přilnavost pomocí testu šrafovací pásky na potažené ploše a na hranách řezaných po potažení.
- Tloušťka suchého filmu, sledovaná přes díl, takže jsou zachyceny jak silné rohy, tak tenké prohlubně.
- Vlhkostní a tepelné cykly, které vystavují iontové systémy vlhkosti a systémy plniva namáhání rozhraní.
- Testování otěru a ohybu pro fólie, se kterými bude během montáže manipulováno, navíjeny nebo ohýbány.
- Účinnost stínění na sestaveném krytu, protože švy, mezery a nepotažené upevňovací body omezují výkon častěji než samotná fólie.
Přiřazení trasy k části
Správná volba většinou vypadne z geometrie a prostředí. Velké, jednoduché panely a podnosy vyhovují povlakům plněným uhlíkem, které se rychle rozstřikují. Pouzdra s hlubokými vybráními a vnitřními žebry mohou potřebovat vodivé plnivo v pryskyřici nebo vakuový proces, protože stříkací pistole se nedostane všude. Průhledná okna směřují k vodivým polymerům nebo iontovým antistatickým systémům, které zůstávají čiré, a části vystavené rozpouštědlům nebo solné mlze potřebují korozní chování systémů plněných kovem přezkoumat dříve než pozdě.
Náklady patří do stejné konverzace. Celkové náklady na přijatelný díl jsou poctivější srovnání než cena za litr nátěru.
Když směs porazí nátěr
Ne každý statický problém potřebuje krok potažení. Do pryskyřice lze přimíchat antistatickou chemii, takže hotový výlisek rozptýlí náboj bez sekundární operace. Tento přístup dosáhne vnitřních povrchů, přežije čištění a manipulaci a zcela odstraní maskování, což je důvod, proč je oblíbený pro přepravky, fólie a složité lišty.
Pokud vážíte tuto trasu, náš přehled o antistatická činidla pro plasty, textilie, elektroniku a pásky vysvětluje, kde si složená aditiva zasluhují své místo a kde nátěr stále dělá svou práci lépe.
Kompromisy jsou kompatibilita a stálost. Aditivum se musí čistě dispergovat, nesmí odbarvovat nebo křehnout polymer a musí zůstat v dílu, spíše než migrovat na povrch a otírat se.
Výběr chemie za přísadou
Iontové kapaliny jsou zde praktickou sadou nástrojů, protože kation a anion lze vybrat téměř nezávisle. Například kvartérní amoniový kationt spárovaný s fluorovaným aniontem poskytuje tepelně stabilní, v podstatě netěkavou sůl, která se smísí s polymerem nebo povlakem bez zápachu a odpařování, které přinášejí běžné antistatické povrchově aktivní látky.
 Tetraethylamoniumtetrafluorborát Kvartérní amonná iontová kapalina Tetraethylamoniumtetrafluoroborát o čistotě 99 %, CAS 429-06-1, kvartérní amoniová iontová kapalina pro katalýzu, elektrolyty a průmyslové aplikace aditiv. Zobrazit produkt →
Strukturou se řídí i detaily. Delší alkylové řetězce a větší anionty mají tendenci změkčovat film a zpomalovat pohyb iontů, zatímco menší, polárnější anionty zvyšují vodivost a citlivost na vlhkost. Iontové kapaliny na bázi hydroxylu a etheru se často volí tam, kde záleží na kompatibilitě s polární pryskyřicí nebo povlakem na vodní bázi. Nejprve definujte pásmo odporu, teplotu zpracování a režim čištění, poté nechejte následovat chemii.
V nátěrových a filmových formulacích jsou iontové přísady obvykle malou částí směsi, často kolem jednoho až pěti procent hmotnosti suchého filmu, upravované směrem nahoru pouze do dosažení cílového měrného odporu.
Udržování projektu na cestě
Vodivý povlak na plastu je spíše systém než produkt. Polymer, předúprava, chemie, vytvrzování a uzemnění, to vše spolu musí souhlasit a slabost v kterémkoli z nich se projeví jako selhání v oboru.
Disciplína, která funguje, není okouzlující: změřte povrchovou energii před výběrem povlaku, otestujte přilnavost před zvětšením a zkontrolujte výkon po vlhkosti a tepelném cyklování, nikoli pouze v den, kdy byly díly vyrobeny.
Pokud byste chtěli diskutovat o konkrétním substrátu, měrném odporu nebo aditivní chemii, náš technický tým rád pomůže .